
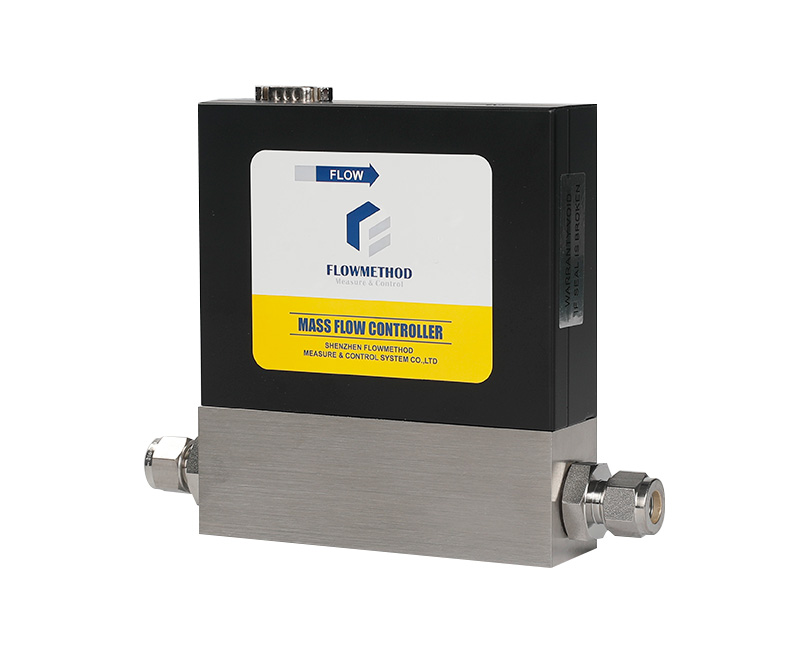
选型沟通里出现频率最高的一句话,就是"你们精度多少?"——答一句"±1%",很多客户就记下了。但真正影响使用效果的,其实是紧接着的另一个问题:这个 ±1%,是相对满量程,还是相对当前读数? 口径没对齐,选出来的仪表可能和现场预期差得很远。
%F.S.(满量程口径):误差按量程上限计算,全量程内任意工作点的绝对误差都按同一个值考核。热式气体质量流量控制器(MFC)大多按这个口径标注。
%R.D.(读数口径):误差随当前读数按比例走,全量程内相对误差一致。这种指标更苛刻,通常出现在对测量要求更高的机型上。
用一个量程 10SLPM、标称 ±1% 的例子算一下(按满量程口径):
| 工作点 | 最大绝对误差 | 相对读数的误差 |
|---|---|---|
| 10SLPM(满量程) | ±0.1SLPM | 1% |
| 5SLPM | ±0.1SLPM | 2% |
| 1SLPM | ±0.1SLPM | 10% |
同一台表,指标都是"±1%",工作点越低,误差占读数的比例越大。这就是为什么选型时"量程不要贪大"不是省钱建议,而是精度建议——量程越大,满量程口径下的绝对误差基数也越大。
不少选型资料把三个指标混在一起说"精度",实际上它们回答的是三个不同的问题:
| 指标 | 回答的问题 | 对现场的意义 |
|---|---|---|
| 精度 | 测量值离真实值有多近 | 决定数据可不可信、交接计量够不够格 |
| 线性度 | 全量程内实际特性偏离直线的程度 | 决定全量程各点误差是否均匀 |
| 重复性 | 同样条件反复测量,结果一致不一致 | 决定工艺参数能不能复现,配比稳不稳 |
特别提醒重复性:对连续生产的工艺来说,它往往比精度更要命。比如多路配气场景,各路流量每次都偏得不一样,配比就会忽高忽低;哪怕整体读数有固定偏差(可以标定修正),只要重复性好,工艺依然可控。以模拟产品弗罗迈 FL-802 为例,如选用 ±1% 精度,重复精度为 ±0.25%——真正决定配比稳不稳的,还是重复性指标本身。
① 让常用流量落在量程的 20%~80%。这是弗罗迈在选型服务里反复强调的一条:日常 3SLPM 的用气点选 5SLPM 量程正合适——工作点在 60% 位置,±1% 满量程口径下误差约 ±0.05SLPM,折到读数约 1.7%,指标发挥得最好。反过来,为了"留余量"选个 100SLPM,日常只用 3SLPM,误差折算下来大得惊人。
② 留意产品的可用控制范围。满量程口径下,越贴近量程下限误差占比越大,所以 MFC 会标注一个可用控制范围(如 1%~100% 量程),低于这个范围就进入"指标不保证"的区间。工艺需要长期在小流量点工作的,直接把工作点告诉厂家选小量程,不要靠"大量程凑合"。
③ 关键工况把口径问清楚。拿到参数表先确认三件事:精度按 %F.S. 还是 %R.D.、考核的是哪个量程、重复性单独给没给。两家产品都写 ±1%,口径不同真实水平可能差一截。说明书没写清楚的,建议咨询厂家确认,别到验收环节才发现对不上。
④ 精度档次按实际工况定,不选贵的。满量程口径和读数口径,以及不同的精度档次,对应的价格差异很大。一般的过程监测、工艺控制,选 %F.S. 口径的常规精度机型就够用;只有计量交接、标定溯源这类对全量程相对误差都有硬要求的场合,才值得为 %R.D. 或更高精度档多投入。切莫抱着"精度越高越好"的心态,为用不上的指标付出大量额外成本——流量控制器的选择,选的是合适的、对的,不是贵的。
一句话总结:精度数字只是起点,口径、量程、重复性一起看,按实际工况定档次,才能把钱花在刀刃上。 选型时把常用流量点、气体种类、进出口压力一起报给厂家,是最快拿到准确答复的方式。
如需咨询选型或索取产品资料,欢迎联系深圳弗罗迈测控系统有限公司:
联系人:豆经理 | 电话:18038183381
邮箱:doufeijin@hotmail.com | 官网:www.flowmethod.net

