
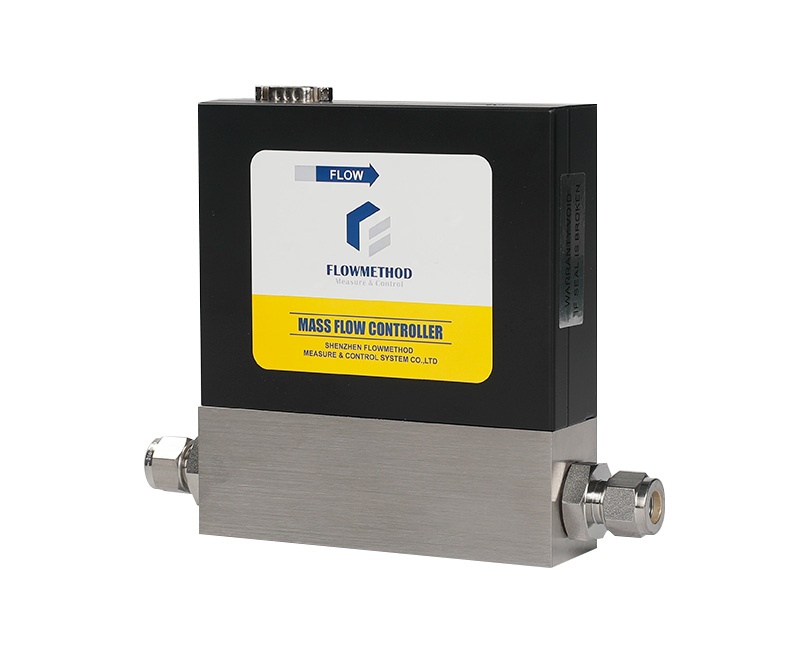
石英砂脱羟(脱羟基)是半导体级石英砂、石英坩埚、石英管等石英器件生产里的关键一道工序:把砂粒表面与内部的硅羟基(Si-OH)在高温下脱除,否则羟基会降低石英玻璃的耐高温性能、促进高温析晶(失透),直接影响坩埚与器件寿命。这道工序的温度曲线早就有了成熟方案,但气氛——也就是吹扫气给多少、给得稳不稳——长期依赖人工经验。只监测不干预的气体质量流量计能读出流量、却锁不住它,这也是近几年带闭环控制的气体质量流量控制器(MFC)在半导体流量控制、光伏高纯石英件产线上被越来越多采用的原因。
传统脱羟炉的供气回路很简单:气瓶(氮气或氩气)→ 减压阀 → 手动针阀或浮子流量计(转子流量计)→ 进炉。操作方式是"看表拧阀"——升温前把阀门开到经验位置,过程中抬头看一眼浮子高度,凭手感微调;有的产线为了保险,干脆把气量一直开得偏大。出炉后检测羟基含量,合格就照这个做法继续,不合格再凭经验加加减减。
这套做法在单炉、小批量、工艺稳定的年代够用:结构简单、成本低、不依赖电控。但放到现在的连续式/多区脱羟炉、放到对批次一致性要求越来越高的石英坩埚产线上,短板就暴露了。
1. 读数是"大概",不是过程量。 浮子流量计读的是工况下的体积流量,随炉体温度、气源压力波动而漂移——同一个人在早班和晚班看到的同一浮子高度,实际给进炉里的气体质量流量可能并不一样。脱羟靠的是把水汽带走的"气体份量",不是浮子高度。
2. 全靠人手把握,对人的要求高。 换班、换批、换料量时全靠人工重新找位置;同一炉的升温段、保温段、降温段也常用同一个阀位,气氛曲线与温度曲线是脱节的。更麻烦的是,这个"位置"没有标准答案,它握在某个人手里:老师傅和新手给出来的是两个结果,会看浮子和不会看的也是两个结果。就算同一个人、同一台炉,夜班困倦、赶产量、现场温湿度与气压变化,甚至当时的心情,都会让手上那个阀位多拧一点或少拧一点。也就是说,老工艺里"该给多少气"这件事,实际上由人当下的状态决定——这些因素看不见、也复现不了。
3. 没有水汽闭环。 脱羟过程产生的正是水汽,吹扫不足时炉内水汽分压升高,高温石英会重新吸附水分,出现"边脱边吸";给得过多,又额外带走热量、扰动温度场、抬高气耗。这两个方向的偏差都只能靠事后检测才发现。
4. 出了问题查不到原因。 羟基超标、批次析晶异常时,回头看这一炉到底给了多少气、有没有中途被人调过阀——没有记录,只能重做一轮试错。
5. 多区多路管不过来。 分段吹扫的炉型,每段一个浮子流量计加手动阀,几路同时看、同时调,现场管理成本高,也没法统一监控。
气体质量流量控制器(MFC,Mass Flow Controller)解决的正是上面几条的共性根因——把"给多少气"从人工目测变成可设定、可复现、可记录的量:
石英砂脱羟炉的工艺竞争,往往不在"温度能不能上去",而在"气氛能不能稳定复现"。把吹扫气从手动调节阀换成气体质量流量控制器,本质是把一个靠经验的变量变成可管理、可追溯的工艺参数——这也是半导体、光伏用高纯石英材料产线近年的通行做法。
如需咨询脱羟炉气氛控制的流量控制器选型、报价与配置核对,欢迎联系深圳弗罗迈测控系统有限公司(Flowmethod)。作为气体质量流量控制器厂家、气体流量计厂家,我们的气体流量控制器与高温流量阀同厂配套,在高温炉气氛控制与非标定制上有成熟方案:
联系人:豆经理 | 电话:18038183381
邮箱:doufeijin@hotmail.com | 官网:www.flowmethod.net

